Обратный кабель сварочного аппарата: обзор от завода-изготовителя
2026-10-23
Ключевые технические параметры и критерии выбора
Главное за 30 секунд
- Материал проводника: Для обратных кабелей критично использование луженой меди (класс гибкости 5-6 по ГОСТ 22483) для минимизации окисления и снижения переходного сопротивления.
- Сечение и токовая нагрузка: Падение напряжения не должно превышать 2-4 В при максимальном токе. Выбор сечения (16–95 мм²) зависит от длины магистрали и режима работы сварочного аппарата (ПН).
- Изоляция и оболочка: Стандартная резина (YH) подходит для сухих цехов, но для агрессивных сред и улицы требуется маслостойкая, морозостойкая изоляция (YHH/KG) с подтверждением по ТР ТС.
В промышленной сварке часто недооценивают роль обратной цепи, считая её пассивным элементом. Это фатальная ошибка инженера. Обратный кабель (масса) пропускает тот же ток, что и электрододержатель, но работает в более жестких механических условиях: его постоянно волочат по бетону, металлу, иногда затаптывают или перегибают под углом 90 градусов. Если кабель питания или «плюсовой» шланг берегут, то «минус» эксплуатируют на износ.
nn
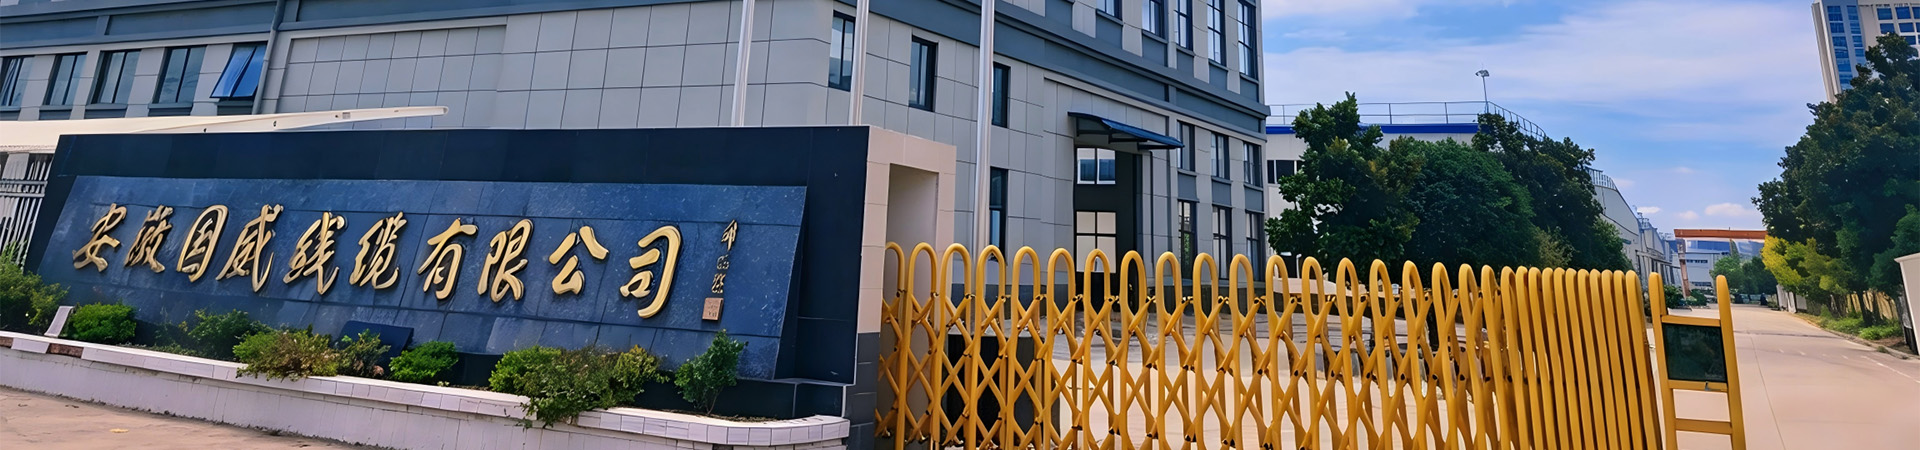
Как производитель с опытом поставок на крупные инфраструктурные объекты, мы в ООО «Аньхой Говэй Кабели Группа» регулярно сталкиваемся с последствиями неверного выбора. Основная проблема — нагрев контакта и падение напряжения. Когда сопротивление обратной цепи растет, дуга становится нестабильной, появляются дефекты шва (непровары, поры), а сам аппарат уходит в защиту по перегреву. Правильный подбор кабеля — это не просто вопрос безопасности, это вопрос качества сварного соединения и ресурса инвертора.
Рекомендация закупщикам: никогда не экономьте на сечении обратного кабеля. Если длина магистрали превышает 10 метров, увеличивайте сечение на одну ступень выше расчетного значения для компенсации потерь.
Конструктивные особенности и стандарты исполнения
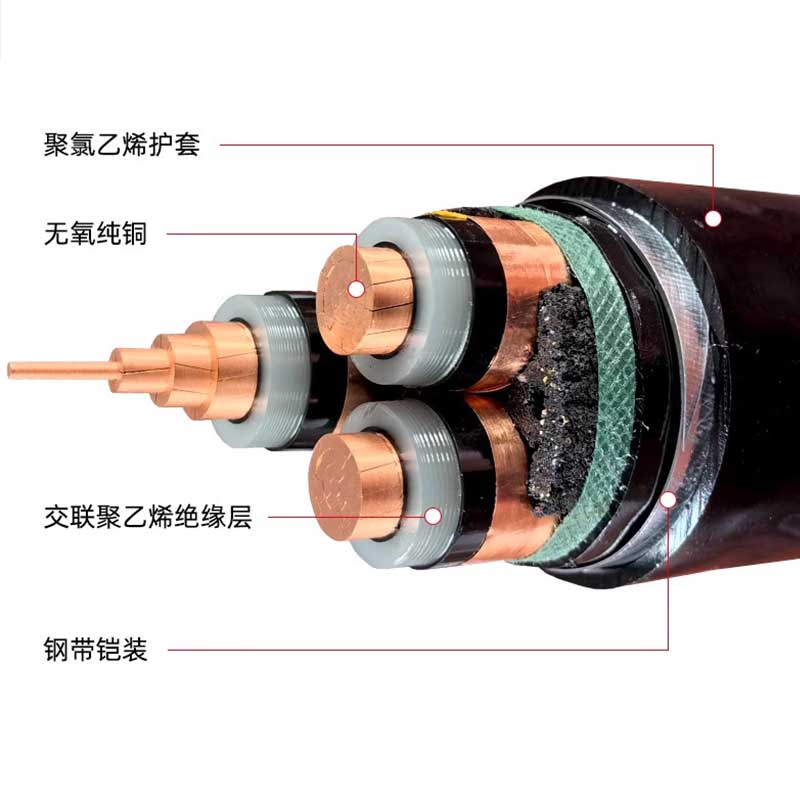
Сварочный кабель, обозначаемый маркировкой YH (или KG в международной классификации), представляет собой многопроволочную жилу из медных луженых проволок. Лужение — критически важный процесс. Чистая медь быстро окисляется на воздухе, образуя пленку с высоким сопротивлением. Оловянное покрытие защищает проводник и обеспечивает надежный контакт в клеммах зажимов («крокодилах»). Согласно нашим внутренним техническим условиям (ТУ), которые строго соответствуют ГОСТ 22483-77, жила должна быть 5-го или 6-го класса гибкости. Это означает, что кабель выдерживает десятки тысяч циклов изгибания без обрыва отдельных проволок.
Изоляционные материалы: Резина vs ПВХ
Для сварочных работ применение кабелей с ПВХ-изоляцией категорически не рекомендуется при токах свыше 100 А. ПВХ при нагреве выделяет хлористый водород, который разрушает изоляцию и вызывает коррозию металлических частей аппарата. Стандарт де-факто в отрасли — этиленпропиленовая резина (EPR) или смесь на основе натурального каучука.
В линейке продукции нашего завода, расположенного в индустриальном парке Ушань (Хэфэй), мы используем специализированные резиновые компаунды. Они обеспечивают:
- Термостойкость до +85°C (кратковременно до +120°C).
- Морозостойкость до -40°C (исполнение ХЛ), что актуально для строительных площадок Сибири и Северного Казахстана.
- Стойкость к истиранию и ударам.
Важно отметить разницу между марками YH и YHH. Кабель YH имеет стандартную резиновую изоляцию. Кабель YHH (или KG-H) обладает усиленной маслостойкостью и повышенной механической прочностью оболочки. Если ваши сварщики работают в машиностроительном цеху, где на пол проливается масло и СОЖ, выбор должен пасть исключительно на YHH.
Интеграция контроля качества в производственную цепочку
На производстве ООО «Аньхой Говэй Кабели Группа» мы реализовали замкнутый цикл контроля. Благодаря наличию четырех дочерних предприятий, включая специализированные подразделения по производству медных проводов и IT-сопровождению процессов, мы контролируем качество сырья на входе. Каждая партия сварочного кабеля проходит тесты на электрическое сопротивление жилы и целостность изоляции высоким напряжением. Наличие сертификатов ISO 9001 и обязательного сертификата CCC позволяет нам гарантировать стабильность параметров от партии к партии. Для экспорта в Россию и страны ЕАЭС продукция адаптируется под требования ТР ТС 010/2011 «О безопасности машин и оборудования».
Совет инженера: При приемке товара всегда запрашивайте протокол испытаний на сопротивление жилы постоянному току. Отклонение более чем на 3% от нормы ГОСТ свидетельствует о использовании омедненного алюминия или некачественной меди, что недопустимо для силовых цепей сварки.
Расчет сечения и влияние длины на параметры дуги
Выбор сечения обратного кабеля — это компромисс между весом, гибкостью и электрическими потерями. Чем больше сечение, тем ниже сопротивление, но тем тяжелее и жестче кабель. Инженеры часто совершают ошибку, выбирая кабель только по номинальному току аппарата, игнорируя длину линии.
Физика процесса проста: сопротивление кабеля прямо пропорционально его длине и обратно пропорционально площади поперечного сечения. Формула падения напряжения выглядит так:
ΔU = I × R × L, где I — ток, R — удельное сопротивление, L — длина.
Допустимое падение напряжения в сварочной цепи обычно ограничивается 2–4 Вольтами. Превышение этого порога приводит к снижению мощности дуги. Рассмотрим практический пример из нашей кейс-базы.
Кейс: Потери эффективности на длинных дистанциях
Один из наших клиентов, крупный подрядчик по монтажу трубопроводов, столкнулся с проблемой нестабильного варения на участках удаленных от генераторов более чем на 40 метров. Изначально использовался обратный кабель сечением 35 мм² для аппарата на 300 А. Расчеты показали, что при такой длине полное сопротивление цепи вызывало падение напряжения почти на 6 В. Это приводило к «залипанию» электрода и поре шва.
Решение было найдено не в замене аппарата, а в оптимизации кабельной сети. Мы предложили заменить обратный кабель на сечение 50 мм² и использовать наши кабели серии YH с улучшенной проводимостью благодаря высокой чистоте меди (99.9%). После замены падение напряжения снизилось до 2.8 В, что вернуло стабильность дуги. Этот случай подчеркивает важность системного подхода: кабель нужно рассматривать как часть единой энергетической системы сварки.
Таблица рекомендованных сечений в зависимости от тока и длины
| Сварочный ток (А) | Длина кабеля до 10 м | Длина кабеля 10–20 м | Длина кабеля 20–40 м | Рекомендуемая марка |
|---|---|---|---|---|
| 100 – 150 | 16 мм² | 25 мм² | 35 мм² | YH / KG |
| 150 – 200 | 25 мм² | 35 мм² | 50 мм² | YH / KG |
| 200 – 300 | 35 мм² | 50 мм² | 70 мм² | YHH / KG-H (для тяжелых условий) |
| 300 – 400 | 50 мм² | 70 мм² | 95 мм² | YHH / KG-H |
| 400 – 600 | 70 мм² | 95 мм² | 2×50 мм² (параллельно) | Специальные решения |
Обратите внимание: при длине свыше 40 метров целесообразнее не бесконечно увеличивать сечение (кабель станет неподъемным), а сократить расстояние до источника тока или использовать параллельное подключение двух кабелей меньшего сечения.
Типичные ошибки эксплуатации и методы их предотвращения
Даже самый качественный кабель можно вывести из строя за один сезон неправильной эксплуатацией. В нашей практике обслуживания промышленных клиентов мы выделили три основные причины преждевременного выхода сварочных кабелей из строя.
1. Механическое повреждение изоляции
Сварщики часто используют кабель для подтяжки тяжелых конструкций или волочат его по острым краям металлоконструкций. Это приводит к микротрещинам в резине. Через эти трещины внутрь проникает влага и металлическая пыль, вызывая короткое замыкание или утечку тока. Решение: Использование кабелей с усиленной оболочкой (YHH) и обучение персонала правилам обращения. Кабель должен свободно лежать на земле, не натягиваться.
2. Окисление контактных групп
Место соединения обратного кабеля с массой (зажимом) и с аппаратом — самое уязвимое место. Из-за вибраций и тепловых расширений контакт ослабевает. Возникает дуговой разряд в месте контакта, который выжигает металл жилы. Решение: Регулярная протяжка болтовых соединений и использование кабельных наконечников, опрессованных гидравлическим прессом, а не просто скрученных и залуженных. Мы на заводе «Аньхой Говэй» поставляем кабели уже с установленными наконечниками по запросу, что исключает человеческий фактор при монтаже.
3. Перегрев из-за скруток
Частая практика — удлинение кабеля путем скрутки двух кусков. Если скрутка выполнена негерметично, она окисляется и греется. Если герметично, но сечением меньше основного кабеля, она становится «бутылочным горлышком». Решение: Использование специальных быстроразъемных соединителей (байонетных разъемов) вместо скруток. Это обеспечивает надежный контакт и быструю коммутацию.
Важно: Никогда не используйте алюминиевые кабели в качестве обратных проводов для профессиональной сварки. Алюминий обладает большим сопротивлением и быстро ломается на изгибах. Экономия на меди здесь оборачивается потерей качества швов.
Преимущества прямых поставок от производителя
Рынок кабельной продукции перенасыщен предложениями посредников, которые часто подменяют качественные материалы более дешевыми аналогами (например, уменьшают реальное сечение жилы на 10-15%). Работа напрямую с заводом-изготовителем, таким как ООО «Аньхой Говэй Кабели Группа», дает ряд стратегических преимуществ для B2B-заказчиков.
Во-первых, это гарантия соответствия заявленным характеристикам. Наша производственная база площадью 34 000 м² оснащена современным экструзионным оборудованием, которое позволяет точно контролировать толщину изоляции и диаметр жилы. Мы не используем вторсырье в производстве силовых кабелей.
nn
Во-вторых, гибкость в кастомизации. Мы можем произвести кабель нестандартной длины (бухты по 50, 100, 200 метров), нанести цветовую маркировку или логотип компании заказчика на оболочку. Это важно для крупных строительных холдингов, стандартизирующих свои ресурсы.
В-третьих, логистическая эффективность. Благодаря вертикальной интеграции и наличию собственных складских запасов меди и резиновых смесей, мы обеспечиваем короткие сроки производства. Для стандартных позиций (YH 16-70 мм²) срок отгрузки составляет 3-5 дней после подтверждения заказа. Для партий под тендер мы предоставляем полный пакет документов: паспорта качества, сертификаты происхождения, декларации соответствия ТР ТС.
Наша компания активно участвует в международных проектах, поставляя продукцию не только в Россию, но и в страны СНГ, Ближнего Востока и Африки. Опыт экспортных поставок позволяет нам грамотно оформлять таможенные документы и оптимизировать логистические маршруты, снижая итоговую стоимость владения для покупателя.
Заключение и порядок оформления заказа
Обратный сварочный кабель — это артерия сварочного процесса. Его надежность определяет стабильность дуги, безопасность сварщика и долговечность оборудования. Выбирая между дешевым аналогом и сертифицированной продукцией, помните: стоимость кабеля составляет менее 5% от стоимости сварочного поста, но его отказ может остановить работу всей бригады.
Мы рекомендуем подходить к закупке комплексно: учитывать токовые нагрузки, длину линий, условия эксплуатации (температура, наличие масел) и требовать от поставщика подтверждающие документы.
Готовы обсудить технические детали вашего проекта? Наши инженеры помогут рассчитать оптимальное сечение и подобрать марку кабеля под ваши конкретные задачи.
Запросите коммерческое предложение и технический паспорт продукции прямо сейчас. Свяжитесь с отделом продаж для получения образцов и расчета стоимости партии с учетом доставки на ваш объект.
Для изучения полного каталога нашей продукции, включая высоковольтные кабели и огнестойкие решения, перейдите на страницу каталог кабельной продукции завода.