Как подключить сварочный аппарат длинным кабелем?
2026-10-29
- Физика процесса: почему длина кабеля убивает качество шва
- Как правильно рассчитать сечение для длинной линии
- Технология соединения: муфты, разъемы и «скрутки»
- Выбор кабеля: марка, изоляция и гибкость
- Безопасность и эксплуатационные риски
- Экономическое обоснование выбора качественного кабеля
- Заключение и рекомендации по закупке
Увеличение длины сварочного кабеля — это не просто вопрос удобства, а сложная инженерная задача, требующая точного расчета сечения проводника для компенсации падения напряжения. При удлинении цепи стандартными методами без корректировки параметров тока дуга становится нестабильной, электрод «залипает», а оборудование перегревается. Правильное решение заключается в пропорциональном увеличении площади поперечного сечения кабеля или использовании специализированных соединительных муфт с минимальным переходным сопротивлением.
Главное за 30 секунд
- Падение напряжения: Каждые 10 метров дополнительного кабеля снижают эффективное напряжение на дуге на 2-4 В, что критично для тонколистовой сварки и ответственных швов.
- Правило сечения: При увеличении длины свыше 20 метров необходимо увеличивать сечение кабеля минимум на один шаг (например, с 25 мм² до 35 мм²) для сохранения токовой нагрузки.
- Безопасность соединений: Скрутки и изоляция изолентой недопустимы; используйте только обжимные гильзы или быстроразъемные разъемы типа Euro/Dinse с защитой IP54 и выше.
Физика процесса: почему длина кабеля убивает качество шва
Многие сварщики и инженеры сталкиваются с парадоксальной ситуацией: аппарат выставлен на 160 Ампер, но дуга ведет себя так, будто ток не превышает 120-130 Ампер. Корень проблемы лежит в законе Ома и понятии активного сопротивления проводника. Сварочный кабель, несмотря на медную жилу, обладает собственным сопротивлением, которое линейно растет с увеличением длины.
Когда вы подключаете длинный кабель, вы создаете дополнительное последовательное сопротивление в цепи. Это приводит к двум негативным последствиям. Во-первых, происходит падение напряжения ($Delta U$) на самом кабеле. Напряжение, доходящее до электрода, становится меньше напряжения холостого хода аппарата. Во-вторых, часть электрической энергии рассеивается в виде тепла непосредственно в кабеле ($P = I^2 cdot R$). Это не только снижает эффективность сварки, но и создает риск перегрева изоляции, особенно если используется кабель с заниженным сечением.
В нашей практике был зафиксирован показательный случай на строительном объекте в Ленинградской области. Бригада использовала инверторный полуавтомат с штатным комплектом кабелей длиной 5 метров. Для доступа к верхним узлам металлоконструкции они нарастили цепь еще на 15 метров, используя кабель КГ 1×25 мм² через обычную скрутку, заизолированную ПВХ-лентой. Результатом стало снижение давления газа в зоне сварки из-за нестабильности дуги и появление пористости в 15% швов. После аудита выяснилось, что падение напряжения составило более 6 Вольт, а место скрутки нагревалось до 85°C. Замена на единый кабель сечением 35 мм² или использование качественных байонетных разъемов решила проблему мгновенно.
Рекомендация инженера: всегда измеряйте реальное напряжение на держателе электрода при максимальной длине кабеля под нагрузкой. Если оно отличается от настроек аппарата более чем на 5%, система требует модернизации.
Как правильно рассчитать сечение для длинной линии
Ключевой параметр при выборе кабеля для удлинения — это допустимая плотность тока и процент падения напряжения. Для сварочных работ стандартом считается падение напряжения не более 2-4 Вольт от источника до точки сварки. Превышение этого порога делает невозможным стабильный розжиг дуги и качественный провар корня шва.
Расчет необходимого сечения базируется на следующей зависимости: чем длиннее кабель, тем больше должна быть площадь его поперечного сечения. Если для коротких дистанций (до 10-15 метров) достаточно кабеля сечением 16-25 мм² для токов до 200А, то при длине 30-40 метров того же тока потребуется сечение 35-50 мм². Игнорирование этого правила приводит к тому, что кабель работает в режиме перегрузки, изоляция плавится, а медная жила окисляется, увеличивая сопротивление еще больше.
Ниже приведена таблица ориентировочных значений для медных сварочных кабелей (класс гибкости 5 и выше), демонстрирующая зависимость максимального тока от длины и сечения:
| Сечение кабеля (мм²) | Длина до 15 м (Макс. ток, А) | Длина 15-25 м (Макс. ток, А) | Длина 25-40 м (Макс. ток, А) | Рекомендуемое применение |
|---|---|---|---|---|
| 16 мм² | 180-200 А | 140-160 А | Не рекомендуется | Легкие инверторы, бытовые задачи, тонкий металл |
| 25 мм² | 250-280 А | 200-220 А | 160-180 А | Универсальный выбор для цеховой сварки |
| 35 мм² | 350-400 А | 300-320 А | 250-280 А | Промышленные объекты, длинные магистрали |
| 50 мм² | 500+ А | 400-450 А | 350-400 А | Тяжелые условия, автоматическая сварка под флюсом |
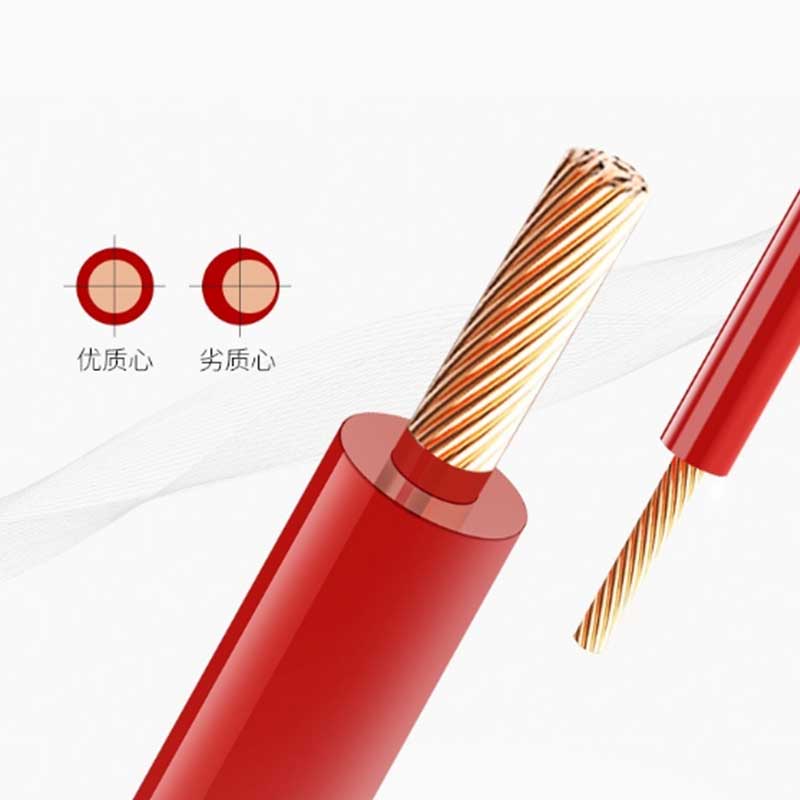
Важно учитывать материал проводника. Алюминиевые кабели для сварочных работ категорически не рекомендуются из-за высокого удельного сопротивления и ломкости на изгиб. Только медная многопроволочная жила обеспечивает необходимую гибкость и токопроводность. При заказе продукции у производителей, таких как ООО «Аньхой Говэй Кабели Группа», стоит обращать внимание на сертификаты соответствия ГОСТ или ТУ, подтверждающие чистоту меди и реальное сечение жилы, которое часто занижается недобросовестными поставщиками.
Влияние температуры окружающей среды
Сопротивление меди меняется с температурой. При работе на открытом воздухе зимой (ниже -20°C) сопротивление снижается, но эластичность изоляции падает. Летом, при прямых солнечных лучах и нагреве кабеля от проходящего тока, сопротивление растет. Поэтому для наружных работ всегда берите запас по сечению +15-20% от расчетного значения.
Технология соединения: муфты, разъемы и «скрутки»
Самый уязвимый элемент длинной линии — это место соединения. Именно здесь чаще всего возникает переходное сопротивление, приводящее к локальному нагреву и потере мощности. Существует три основных способа наращивания кабеля, каждый из которых имеет свои ограничения.
1. Быстроразъемные разъемы (Euro, Dinse, Tweco)
Это наиболее профессиональный метод. Разъемы позволяют быстро коммутировать сегменты кабеля без инструмента. Однако, для обеспечения надежности контакт должен быть идеально чистым. Окисленная поверхность латуни или бронзы увеличивает сопротивление в разы. Используйте разъемы с пылевлагозащитой (IP54 и выше), особенно если работы ведутся на улице. Регулярно проверяйте затяжку контактных винтов внутри разъема.
2. Обжимные гильзы и термоусадка
Если требуется постоянное соединение, используйте медные луженые гильзы и гидравлический или механический пресс. Скрутка проводов с последующей пайкой оловом допустима только для малых токов (до 100 А), так как при высоких токах олово может расплавиться в точке контакта. После обжима место соединения обязательно изолируется двухслойной термоусадочной трубкой с клеевым слоем. Это защищает от влаги и механических повреждений.
3. Специализированные соединительные муфты
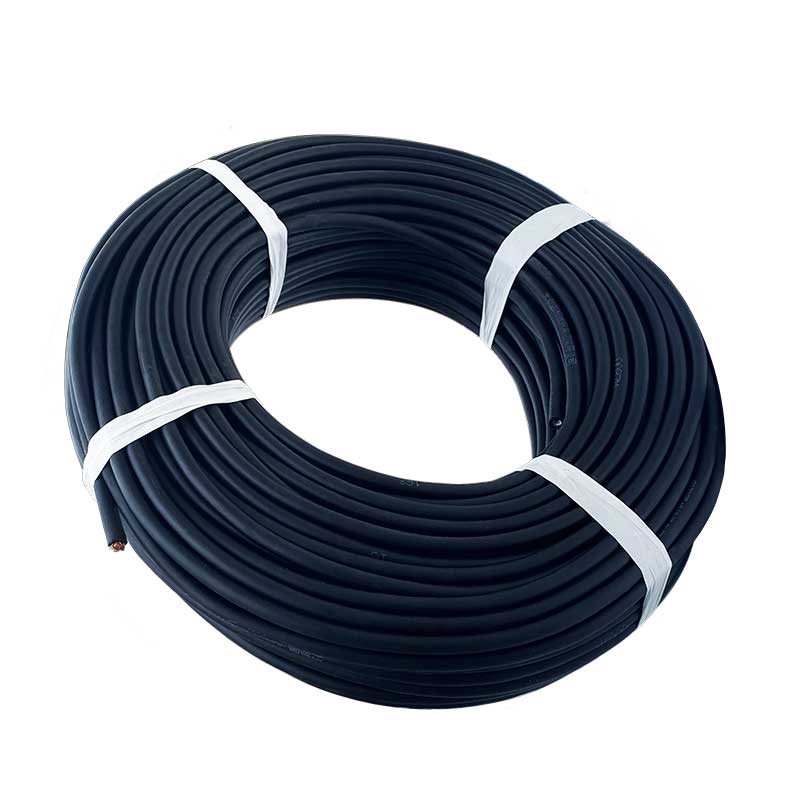
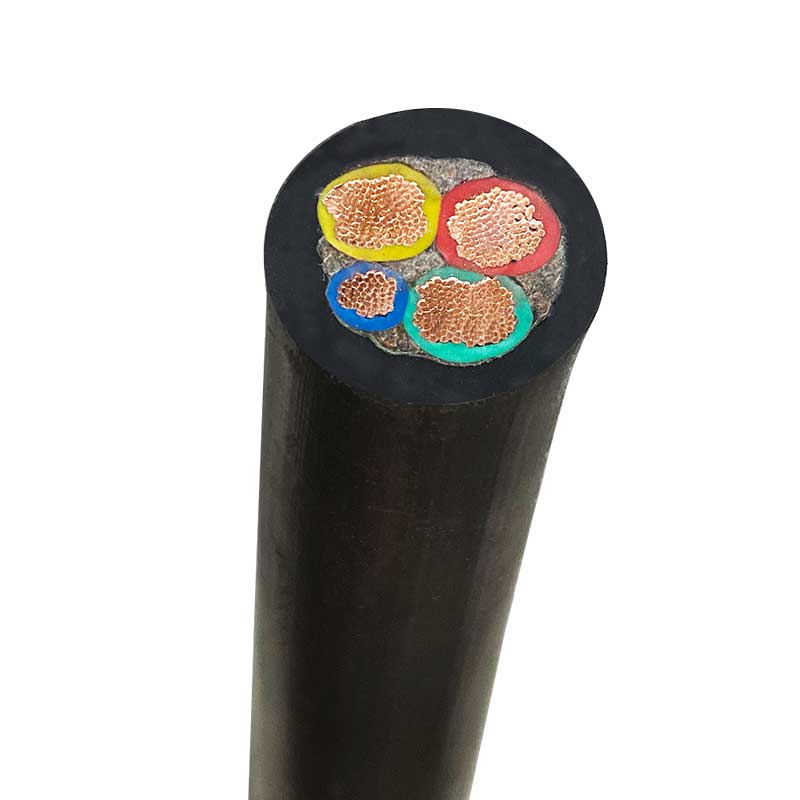
Для промышленных условий, где кабель подвергается интенсивному механическому воздействию (протаскивание по бетону, арматуре), лучше использовать цельные кабели необходимой длины. Если это невозможно, применяются усиленные муфты. Компания ООО «Аньхой Говэй Кабели Группа» производит специализированные сварочные кабели марки YH, которые отличаются повышенной маслостойкостью и механической прочностью изоляции. Использование таких решений минимизирует необходимость частых соединений и снижает риски аварийных ситуаций на площадке.
Частая ошибка: использование автомобильных клемм или болтовых соединений без надлежащей защиты от вибрации. Вибрация от работы оборудования или движения людей ослабляет болт, контакт ухудшается, начинается искрение и оплавление.
Выбор кабеля: марка, изоляция и гибкость
Для сварочных работ нельзя использовать обычные силовые кабели (например, ВВГ или NYM). Они имеют жесткую монолитную или мало-проволочную жилу, которая быстро ломается при частых изгибах. Необходимы специальные кабели с классом гибкости 5, 6 или выше.
На российском рынке и в странах СНГ традиционно используется марка КГ (кабель гибкий). Однако современные требования безопасности и долговечности диктуют использование кабелей с резиновой изоляцией на основе этиленпропиленового каучука (EPR) или хлорсульфированного полиэтилена. Такие материалы не трескаются на морозе, устойчивы к ультрафиолету, озону, маслам и кислотам.
При закупке партии кабелей для крупного проекта обратите внимание на структуру производителя. Вертикальная интеграция, как у группы компаний из провинции Аньхой, позволяет контролировать качество сырья (медной катанки) и компаундов для изоляции. Наличие собственных лабораторий для тестирования на огнестойкость и механическую прочность гарантирует, что кабель выдержит заявленные нагрузки. Продукция, сертифицированная по ISO 9001 и имеющая маркировку EAC/CE, является обязательным требованием для допуска к работам на объектах с высокими стандартами безопасности.
Сравнение типов изоляции
- ПВХ (Polyvinyl Chloride): Дешевле, но дубеет на морозе ниже -15°C, выделяет токсичные вещества при горении. Подходит только для теплых помещений.
- Резина (Rubber/EPR): Сохраняет эластичность до -40°C, устойчива к истиранию. Идеальна для строительства и монтажа на открытых площадках.
- Силикон: Выдерживает экстремальные температуры, но менее устойчив к механическим порезам. Используется в специфических отраслях.
Безопасность и эксплуатационные риски
Работа с длинными сварочными кабелями накладывает дополнительные требования к технике безопасности. Главная опасность — повреждение изоляции. Длинный кабель сложнее контролировать визуально, его могут пережать тяжелыми конструкциями, повредить кромками металла или наступить транспортные средства.
Перед каждым началом смены необходимо проводить визуальный осмотр всей длины линии. Особое внимание уделяйте местам входа кабеля в разъемы и выхода из аппарата. Поврежденная изоляция может привести к утечке тока на корпус конструкции, что смертельно опасно для сварщика и окружающих.
Также важно правильно укладывать кабель. Не оставляйте его в петлях под напряжением, если это возможно, так как при прохождении переменного тока (в случае использования трансформаторных аппаратов) большие петли создают индуктивное сопротивление, которое дополнительно снижает ток сварки и нагревает кабель. Для инверторных аппаратов (постоянный ток) этот эффект менее выражен, но механическая безопасность остается приоритетом.
Инженерный совет: используйте кабельные подвесы или катушки для организации хранения и транспортировки длинных линий. Это предотвращает образование заломов и существенно продлевает срок службы дорогостоящей медной продукции.
Экономическое обоснование выбора качественного кабеля
Часто закупщики стремятся сэкономить, выбирая кабель с меньшим сечением или более дешевой изоляцией. Однако расчет совокупной стоимости владения (TCO) показывает обратное. Дешевый кабель служит в 2-3 раза меньше, требует частой замены разъемов из-за перегрева и приводит к браку сварных швов. Стоимость переделки одного ответственного шва на трубопроводе или несущей колонне многократно превышает разницу в цене между качественным и бюджетным кабелем.
Использование надежной продукции от проверенных производителей, таких как ООО «Аньхой Говэй Кабели Группа», обеспечивает стабильность технологического процесса. Заводская гарантия, наличие складских запасов и возможность оперативной поставки нестандартных длин позволяют минимизировать простои на объекте. Инвестиции в правильную кабельную инфраструктуру окупаются за счет снижения процента брака, уменьшения расходов на ремонт оборудования и повышения производительности труда сварщиков.
Заключение и рекомендации по закупке
Подключение сварочного аппарата длинным кабелем требует системного подхода. Нельзя просто купить кусок провода и соединить его с аппаратом. Необходимо рассчитать сечение с учетом падения напряжения, выбрать правильный тип изоляции для конкретных климатических условий и обеспечить надежное, безопасное соединение всех участков цепи.
Для проектов, требующих высокой надежности и длительной эксплуатации, мы рекомендуем:
- Использовать медные кабели сечением не менее 35 мм² для линий длиннее 20 метров.
- Применять быстроразъемные разъемы промышленного класса с регулярной очисткой контактов.
- Выбирать продукцию с резиновой изоляцией, устойчивой к маслу, озону и низким температурам.
- Закупать кабель у производителей с полной вертикальной интеграцией и сертификатами ISO/EAC, что гарантирует соответствие реальных характеристик заявленным.
Правильно подобранная кабельная система — это залог качественных швов и безопасности вашего персонала. Не экономьте на «артериях» вашего сварочного процесса.
Готовы оптимизировать вашу сварочную инфраструктуру?
Запросите коммерческое предложение и технический паспорт на сварочные кабели YH и другие специализированные решения. Наши инженеры помогут выполнить точный расчет сечения для ваших конкретных задач и обеспечат оперативную логистику.
Связаться с отделом продаж и получить консультацию